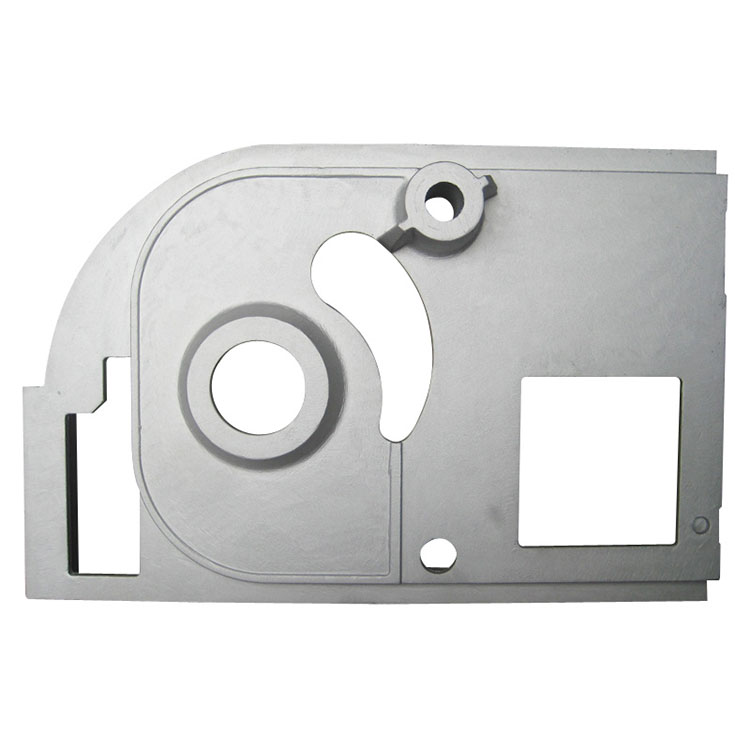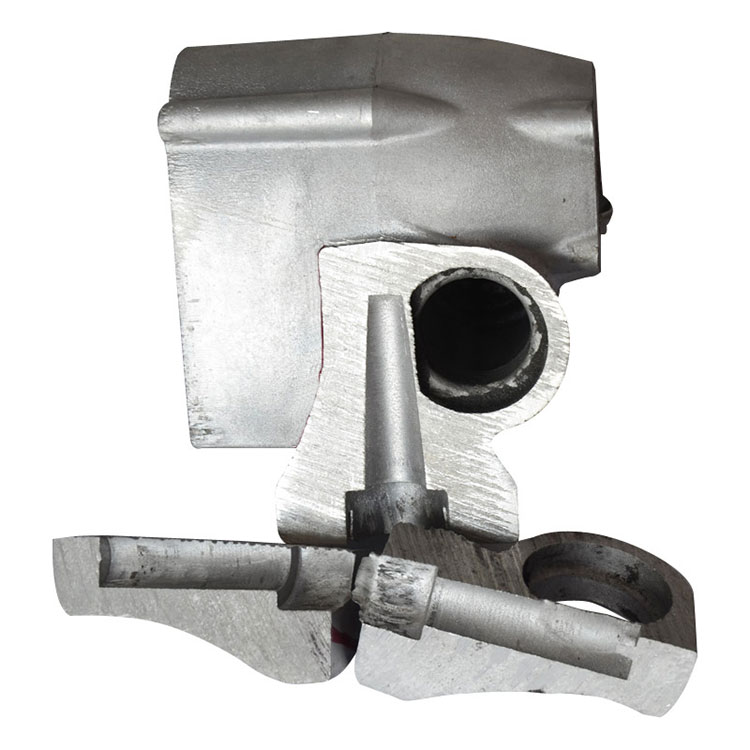
Kaip patyręs aliuminio liejinių gamintojas,XuxingnumatoŽemo slėgio liejimassprendimai pramoniniams tikslams, kuriems reikalingas kontroliuojamas metalo užpildymas, pastovi kokybė ir patikimas mechaninis veikimas. Šio proceso supratimas padeda inžinieriams ir pirkimo komandoms pasirinkti tinkamą sudėtingų komponentų gamybos metodą.
Žemo slėgio liejimas yra metalo formavimo procesas, kurio metu naudojamas kontroliuojamas dujų slėgis, kad išlydyto aliuminio lydinys iš sandarios laikymo krosnies įstumiamas į nuolatinę formą. Skirtingai nuo gravitacijos liejimo, šis metodas leidžia kontroliuoti užpildymą iš apačios į viršų ir nuolatinį slėginį padavimą kietėjimo metu. Šios charakteristikos padeda sumažinti turbulenciją, sumažinti tam tikrus liejimo defektus, pagerinti medžiagų panaudojimą ir palaikyti pastovių mechaninių savybių komponentų gamybą. Dažniausiai naudojami automobilių ratai, cilindrų galvutės, variklio komponentai, sparnuotės ir pramoninės dalys. Šiame vadove paaiškinama, kaip veikia procesas, jo pranašumai ir apribojimai, medžiagų pasirinkimas, kokybės kontrolė ir veiksniai, į kuriuos pirkėjai turėtų atsižvelgti rinkdamiesi liejimo tiekėją.

1. Kas yra žemo slėgio liejimas?
2. Kaip veikia gamybos procesas?
3. Kokie yra pagrindiniai privalumai?
4. Kurios pramonės šakos naudoja žemo slėgio liejimą?
6. Kuo jis lyginamas su kitais liejimo metodais?
8. Kaip pasirinkti liejimo tiekėją?
Žemo slėgio liejimas, paprastai sutrumpintas kaip LPDC, yra nuolatinis liejimo formos liejimo būdas, kai palyginti mažas dujų slėgis išlydytą metalą verčia aukštyn per stovo vamzdį ir į formos ertmę. Metalas kontroliuojamai užpildo ertmę ir išlieka spaudžiamas, kol vyksta kietėjimas.
Šiame procese plačiai naudojami aliuminio lydiniai, nes jie siūlo naudingą mažo svorio, atsparumo korozijai, šilumos laidumo ir mechaninio stiprumo derinį. Šis procesas ypač tinka komponentams, kuriems reikalingas struktūrinis vientisumas ir kartojama gamybos kokybė.
Skirtingai nuo įprasto gravitacijos liejimo, kuris daugiausia priklauso nuo gravitacijos, kad išlydytas metalas būtų perkeltas į formą, LPDC užtikrina aktyvų užpildymo procesą. Palyginti su aukšto slėgio liejimu, paprastai naudojamas lėtesnis užpildymo greitis ir mažesnis įpurškimo slėgis.
Remiantis „Xuxing“ žemo slėgio liejimo slėginiu būdu informacija, norint gauti patikimus aliuminio liejinius, būtina kontroliuoti metalo temperatūrą, pelėsių temperatūrą, užpildymo greitį ir slėgio išlaikymo laiką.
Žemo slėgio liejimo procesas apima kelis suderintus etapus. Kiekvienas etapas turi įtakos galutinio komponento tankiui, matmenų tikslumui, paviršiaus būklei ir mechaninėms savybėms.
Aliuminio lydinys išlydomas ir pakeliamas iki tinkamos temperatūros. Operatoriai turi valdyti lydalo švarą ir temperatūrą, kad sumažintų oksidų intarpų, su vandeniliu susijusio poringumo ir priešlaikinio kietėjimo riziką.
Išlydytas metalas laikomas sandarioje krosnyje po štampu. Kontroliuojamas dujų slėgis, paprastai tiekiamas suslėgtu oru arba atitinkama inertinių dujų sistema, stumia metalą aukštyn per stovo vamzdį į formos ertmę.
Užpildymas iš apačios į viršų padeda sumažinti turbulenciją, susijusią su nekontroliuojamu pylimu. Tikrasis slėgio profilis priklauso nuo lydinio, formos geometrijos, kėlimo aukščio ir komponentų reikalavimų.
Užpildžius pelėsių ertmę, palaikomas slėgis, kad skystas metalas padėtų tiekti į sritis, kurios vis dar kietėja. Tinkamas slėgio laikas palaiko kryptingą kietėjimą ir gali sumažinti su susitraukimu susijusius defektus.
Liejiniui pakankamai sukietėjus, slėgis atleidžiamas ir forma atidaroma. Komponentas pašalinamas ir atliekamas bet koks reikalingas apipjaustymas, terminis apdorojimas, apdirbimas arba paviršiaus apdaila.
Patikrinimo metodai parenkami pagal detalės funkciją ir brėžinio reikalavimus. Prireikus gali būti naudojami matmenų matavimai, vizualinė apžiūra, mechaniniai bandymai ir radiografinis tyrimas.
LPDC vertinamas dėl metalo srauto valdymo, liejimo vientisumo ir gamybos efektyvumo pusiausvyros. Pagrindiniai jo pranašumai yra šie.
Šios išmokos nėra automatinės. Lydinio švara, pelėsių dizainas, temperatūros valdymas, aušinimo sąlygos ir proceso stebėjimas turi būti kontroliuojami, kad būtų pasiekti reikiami rezultatai.
Žemo slėgio liejimas yra plačiai naudojamas aliuminio komponentams, kur svarbu stiprumas, matmenų nuoseklumas ir patikima vidinė kokybė.
Įprasti pritaikymai apima aliuminio ratus, cilindrų galvutes, variklio komponentus, pakabos dalis ir pasirinktus konstrukcinius komponentus. Šioms dalims gali prireikti sumažinti svorį, atsparumą nuovargiui ir patikimą veikimą pakartotinai apkraunant.
Pramoninės įrangos gamintojai naudoja aliuminio korpusus, sparnuotės ir kitus komponentus, kuriems naudingas kontroliuojamas užpildymas ir beveik tinklinės formos gamyba. Priklausomai nuo konstrukcijos, liejimas gali sumažinti reikalingą apdirbimą, palyginti su dalies gaminimu tik iš kietos medžiagos.
Siurblio komponentams, sparnuotėms ir susijusioms dalims šis procesas gali būti naudingas, kai tinka jų geometrija ir lydinio reikalavimai. Gali prireikti papildomo apdirbimo ir slėgio arba sandarumo bandymo komponentams, veikiamiems skysčių arba darbinio slėgio.
Sudėtingi liejiniai su vidiniais praėjimais gali būti gaminami naudojant tinkamas smėlio šerdis arba kitas kernų sistemas. Šios savybės leidžia inžinieriams sukurti geometrijas, kurias būtų sunku arba brangu pagaminti vien apdirbant.
Aliuminio lydiniai yra viena iš dažniausiai naudojamų LPDC medžiagų. Tinkama klasė priklauso nuo komponento stiprumo reikalavimų, plastiškumo, atsparumo korozijai, terminio apdorojimo poreikių ir darbo aplinkos.
| Medžiaga arba lydinys | Tipinės charakteristikos | Galimos programos |
|---|---|---|
| A356 aliuminio lydinys | Geras liejamumas, atsparumas korozijai ir terminio apdorojimo galimybė | Automobilių ratai, konstrukciniai komponentai ir pasirinktos technikos dalys |
| Al-Si-Mg aliuminio lydiniai | Naudingas stiprumo, liejimo ir terminio apdorojimo reakcijos derinys | Inžineriniai komponentai, kuriems reikalingas mechaninis veikimas |
| Kiti tinkami aliuminio lydiniai | Savybės skiriasi priklausomai nuo sudėties ir apdorojimo sąlygų | Individualūs liejiniai, sukurti konkretiems paslaugų reikalavimams |
A356 dažnai svarstomas tais atvejais, kai reikalinga stiprumo ir lankstumo pusiausvyra. Tačiau vien lydinio žymėjimas negarantuoja galutinių savybių. Cheminė sudėtis, liejimo sąlygos, terminis apdorojimas ir tikrinimo rezultatai turi įtakos veikimui.
Prieš gamindami, pirkėjai turi patvirtinti tikslią lydinio specifikaciją, taikomus medžiagų standartus, reikalingas mechanines savybes ir bet kokį apdorojimą po liejimo.
Skirtingos liejimo technologijos tarnauja skirtingiems gamybos tikslams. Geriausias pasirinkimas priklauso nuo komponentų geometrijos, metinės paklausos, medžiagų poreikių, investicijų į įrankius ir priimtino defektų lygio.
| Palyginimo faktorius | Žemo slėgio liejimas | Aukšto slėgio liejimas | Gravitacijos liejimas |
|---|---|---|---|
| Metalinis užpildymas | Valdomas slėgis iš apačios | Didelio greičio įpurškimas esant aukštam slėgiui | Visų pirma varomas gravitacijos |
| Tipiškos stiprybės | Kontroliuojamas užpildymas ir patikimų konstrukcinių liejinių galimybė | Didelis gamybos greitis ir sudėtingos plonasienės formos | Palyginti paprastas procesas ir įrankių išdėstymas |
| Gamybos greitis | Paprastai nuo vidutinio iki lėto | Paprastai greitai | Paprastai vidutinio sunkumo |
| Medžiagos panaudojimas | Dažnai palanki, priklausomai nuo formos konstrukcijos | Priklauso nuo bėgiko dizaino ir perdirbimo praktikos | Priklauso nuo vartų ir šėrimo konstrukcijos |
| Terminis apdorojimas | Galima naudoti tinkamiems lydiniams ir garso liejiniams | Kai kurioms reikmėms riboja poringumas ir proceso sąlygos | Galimas tinkamas lydinys ir liejimo kokybė |
| Tipinės programos | Ratai ir konstrukcinės aliuminio detalės | Korpusai, laikikliai ir didelės apimties komponentai | Bendrieji aliuminio komponentai ir pramoninės dalys |
LPDC nėra automatiškai pranašesnis už kiekvieną alternatyvą. Aukšto slėgio liejimas gali būti geresnis, kai pirmenybė teikiama greitai gamybai ir plonoms sienoms. Liejimas gravitacijos būdu gali pasiūlyti paprastesnį tinkamų komponentų būdą. Inžinieriai turėtų palyginti visus gamybos reikalavimus, o ne pasirinkti procesą pagal vieną parametrą.
Norėdami sužinoti daugiau, žr. „Xuxing“ aliuminio liejinių gamybos išteklius ir peržiūrėkite nuolatinių liejimo formų sprendimų tinkamumą numatytam pritaikymui.
Patikimas žemo slėgio liejimas priklauso nuo medžiagų savybių, įrankių konstrukcijos, šilumos valdymo ir gamybos kontrolės sąveikos. Kai kurie veiksniai nusipelno ypatingo dėmesio.
Kritinių komponentų kokybės planas gali apimti matmenų ataskaitas, kietumo ar tempimo bandymus, metalografinį tyrimą ir rentgeno tyrimą. Ne kiekviena dalis reikalauja kiekvieno testo; patikrinimo plane turi atsispindėti brėžinys, aptarnavimo sąlygos ir kliento specifikacijos.
Tiekėjo pasirinkimas apima daugiau nei pradinės kainos palyginimą. Pirkėjai turėtų patikrinti, ar gamintojas gali nuosekliai gaminti komponentus, atitinkančius reikiamas technines ir komercines specifikacijas.
Xuxing, taip pat žinomas kaip Ningbo Yinzhou Xuxing Machinery Co., Ltd., aprašo savo aliuminio lydinio žemo slėgio liejimo, gravitacijos spaudimo, aukšto slėgio liejimo ir cinko lydinio liejimo galimybes. Bendrovė praneša apie daugiau nei 17 metų gamybos patirtį ir gamybos pajėgumus, viršijančius 500 dalių per dieną. Pirkėjai turi patvirtinti esamus pajėgumus, techninę apimtį ir konkrečius projekto reikalavimus tiesiogiai su įmone.
Norėdami parengti tikslią citatą, pateikite tiekėjui 2D brėžinius arba 3D modelius, lydinio reikalavimus, metinę paklausą, tolerancijos specifikacijas, paviršiaus apdailos lūkesčius ir visus bandymų ar sertifikavimo reikalavimus.
Pagrindinis tikslas yra gaminti metalinius komponentus, užpildant nuolatinę formą išlydytu lydiniu, esant kontroliuojamam dujų slėgiui. Šis metodas gali pagerinti užpildymo stabilumą, sumažinti tam tikrus liejimo defektus ir palaikyti nuoseklių mechaninių savybių aliuminio dalių gamybą.
Taip. Žemo slėgio liejimas yra plačiai naudojamas aliuminio ratams gaminti, nes kontroliuojamas užpildymas ir slėgis gali palaikyti gerą konstrukcijos vientisumą ir nuovargį. Galutinis tinkamumas priklauso nuo lydinio, rato konstrukcijos, terminio apdorojimo ir patvirtinimo bandymų.
Žemo slėgio liejimo metu naudojamas palyginti mažas dujų slėgis, kad išlydytas metalas būtų perkeltas į formą, paprastai iš apačios. Aukšto slėgio liejimas įpurškia metalą greitai esant daug didesniam slėgiui. LPDC dažnai pasirenkamas dėl konstrukcijos vientisumo ir termiškai apdorojamų lydinių, o HPDC dažnai pasirenkamas dėl didelio gamybos greičio ir sudėtingų plonasienių dalių.
Taip, pasirinktus aliuminio lydinius galima apdoroti termiškai, įskaitant T6, jei liejimo kokybė ir lydinio sudėtis tinka. Gamintojas turi patikrinti procesą, apdorojimo parametrus ir galutines mechanines savybes pagal projekto specifikacijas.
Pagrindiniai sąnaudų veiksniai yra komponentų dydis ir sudėtingumas, lydinio pasirinkimas, įrankių konstrukcija, metinis užsakymo kiekis, gamybos ciklo laikas, apdirbimas, terminis apdorojimas, tikrinimas ir apdailos reikalavimai. Pateikus visas technines specifikacijas, tiekėjai gali parengti patikimesnę citatą.
Pateikite komponento brėžinį arba 3D modelį, medžiagos klasę, numatomą metinį tūrį, kritinius matmenis, paviršiaus reikalavimus, terminio apdorojimo poreikius ir tikrinimo kriterijus. Jei dalis yra labai svarbi saugai arba turi atlaikyti slėgio ar nuovargio apkrovą, aiškiai nurodykite atitinkamus veikimo reikalavimus.
Žemo slėgio liejimas siūlo gamintojams praktišką būdą gaminti aliuminio komponentus su kontroliuojamu metalo užpildu, geru medžiagų panaudojimu ir patikimo mechaninio veikimo potencialu. Jo efektyvumas priklauso nuo tinkamo lydinio parinkimo, formos ir slėgio profilio optimizavimo, kietėjimo kontrolės ir atitinkamų tikrinimo metodų taikymo. Automobiliams, pramoninėms mašinoms ir kitoms sudėtingoms reikmėms, norint pasiekti pastovią kokybę ir konkurencingas gamybos sąnaudas, būtina įvertinti visą gamybos procesą.
Jei perkate pritaikytus aliuminio liejinius arba lyginate liejimo procesus naujam projektui, „Xuxing“ gali padėti ištirti tinkamas gamybos galimybes. Pasidalykite savo brėžiniais, medžiagų reikalavimais, tiksliniais kiekiais ir kokybės specifikacijomis, kad aptartumėte tolesnius veiksmus.Susisiekite su mumisŠiandien paprašykite pasiūlymo ir sužinokite daugiau apie žemo slėgio liejimo sprendimus, pritaikytus jūsų programai.